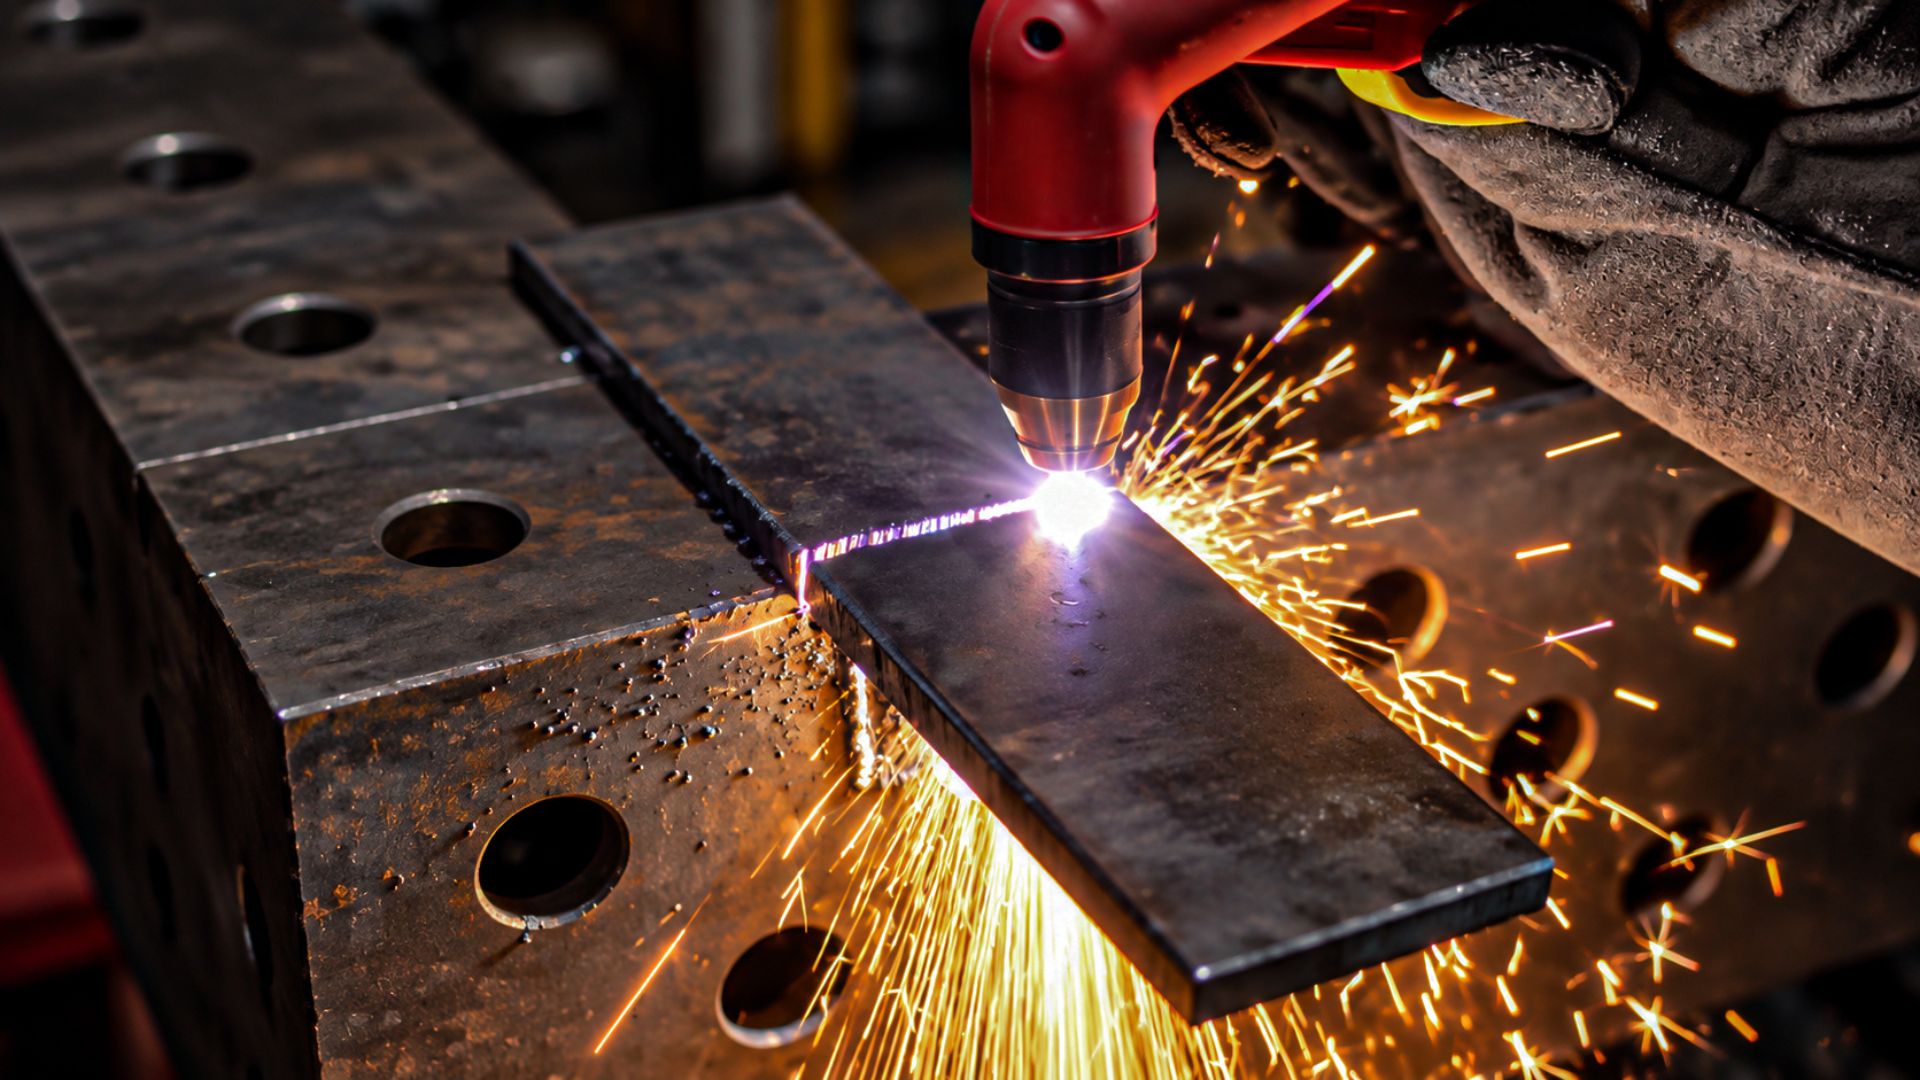
ลองนึกภาพว่าเรากำลังตัดแผ่นเหล็กทำฐานแท่นเครื่องจักรในโรงงาน เปิด เครื่องตัดพลาสม่า ลากหัวตัดไปตามเส้น ด้านบนดูเหมือนขาดดี แต่พอพลิกแผ่นดู ด้านล่างมีเม็ดเหล็กหลอมเกาะเป็นแนวยาว บางช่วงยังติดกันไม่ขาด ต้องเอาค้อนทุบและเอาเครื่องเจียรตามเก็บอีกเป็นชั่วโมง หลายคนอาจคิดว่า เครื่องตัดพลาสม่าแรงไม่พอ ต้องเปลี่ยนมาใช้เครื่องตัดพลาสม่า ที่แอมป์สูงกว่านี้ใช่ไหม? ความจริงส่วนใหญ่ อาจไม่ใช่แบบนั้น เสมอไป คราบตะกรัน (Dross) ที่เกาะใต้แนวตัด อาจเป็นตัวบอกได้ว่าเราตัดเร็วไป ช้าไป หัวตัดสึก หรือลมไม่สะอาด ถ้าอ่านออก เราแก้ได้โดยไม่ต้องเปลี่ยนเครื่อง
Category: เครื่องตัด Plasma

เวลาใช้ เครื่องตัดพลาสม่า นอกจากการตั้งกระแสตัด ให้เหมาะกับความหนาของเหล็กแล้ว ยังมีอีกค่าหนึ่ง ที่มีผลต่อการตัดโดยตรงก็คือ “แรงดันลม” ครับ ลมอัดเป็นส่วนหนึ่งของกระบวนการสร้างลำพลาสม่า และช่วยให้ลำพลาสม่าพุ่งผ่านหัวตัดได้อย่างสม่ำเสมอ ถ้าน้อยเกินไป มากเกินไป หรือแรงดันแกว่งระหว่างตัด คุณภาพของแนวตัดก็สามารถเปลี่ยนตามไปด้วย ตรงนี้เอง ที่ทำให้หลายคนเกิดคำถามว่า ถ้า เครื่องตัดพลาสม่า มี Regulator ในตัว อยู่แล้ว Regulator ที่ติดกับปั๊มลม ยังจำเป็นหรือไม่?

เวลาเลือก เครื่องตัดพลาสม่า หลายคนน่าจะ ให้ความสำคัญสเปกเครื่อง คุณภาพหัวตัด หรือ ความนิ่งของไฟฟ้าครับ แต่มีอีกหนึ่งเรื่องที่ส่งผลกับงานตัดอย่างชัดเจน นั่นคือ “ระบบลม” โดยเฉพาะความยาวของสายลม ที่ต่อจากปั๊มลมหรือถังลมมายังเครื่องตัดพลาสม่า บางคนคิดว่าสายลมยาวแค่ไหนก็ได้ ขอแค่ลมออกที่ปลายสายก็พอ แต่สายที่ยาวเกินไปอาจทำให้แรงดันลมตก ปริมาณลมไม่พอ ไม่สม่ำเสมอ และเครื่องตัดพลาสม่าทำงานได้ไม่เต็มประสิทธิภาพอย่างที่ควรจะเป็น สำหรับงานที่ต้องลากสายลมยาว ๆ เพื่อให้เครื่องตัดพลาสม่าเข้าถึงพื้นที่ทำงาน หรือโรงงานที่วางปั๊มลมไว้ห่างจากจุดใช้งานมาก ๆ การลากสายลมยาวอาจดูสะดวกในแง่การจัดพื้นที่ แต่ถ้าไม่เข้าใจเรื่องแรงดันลม
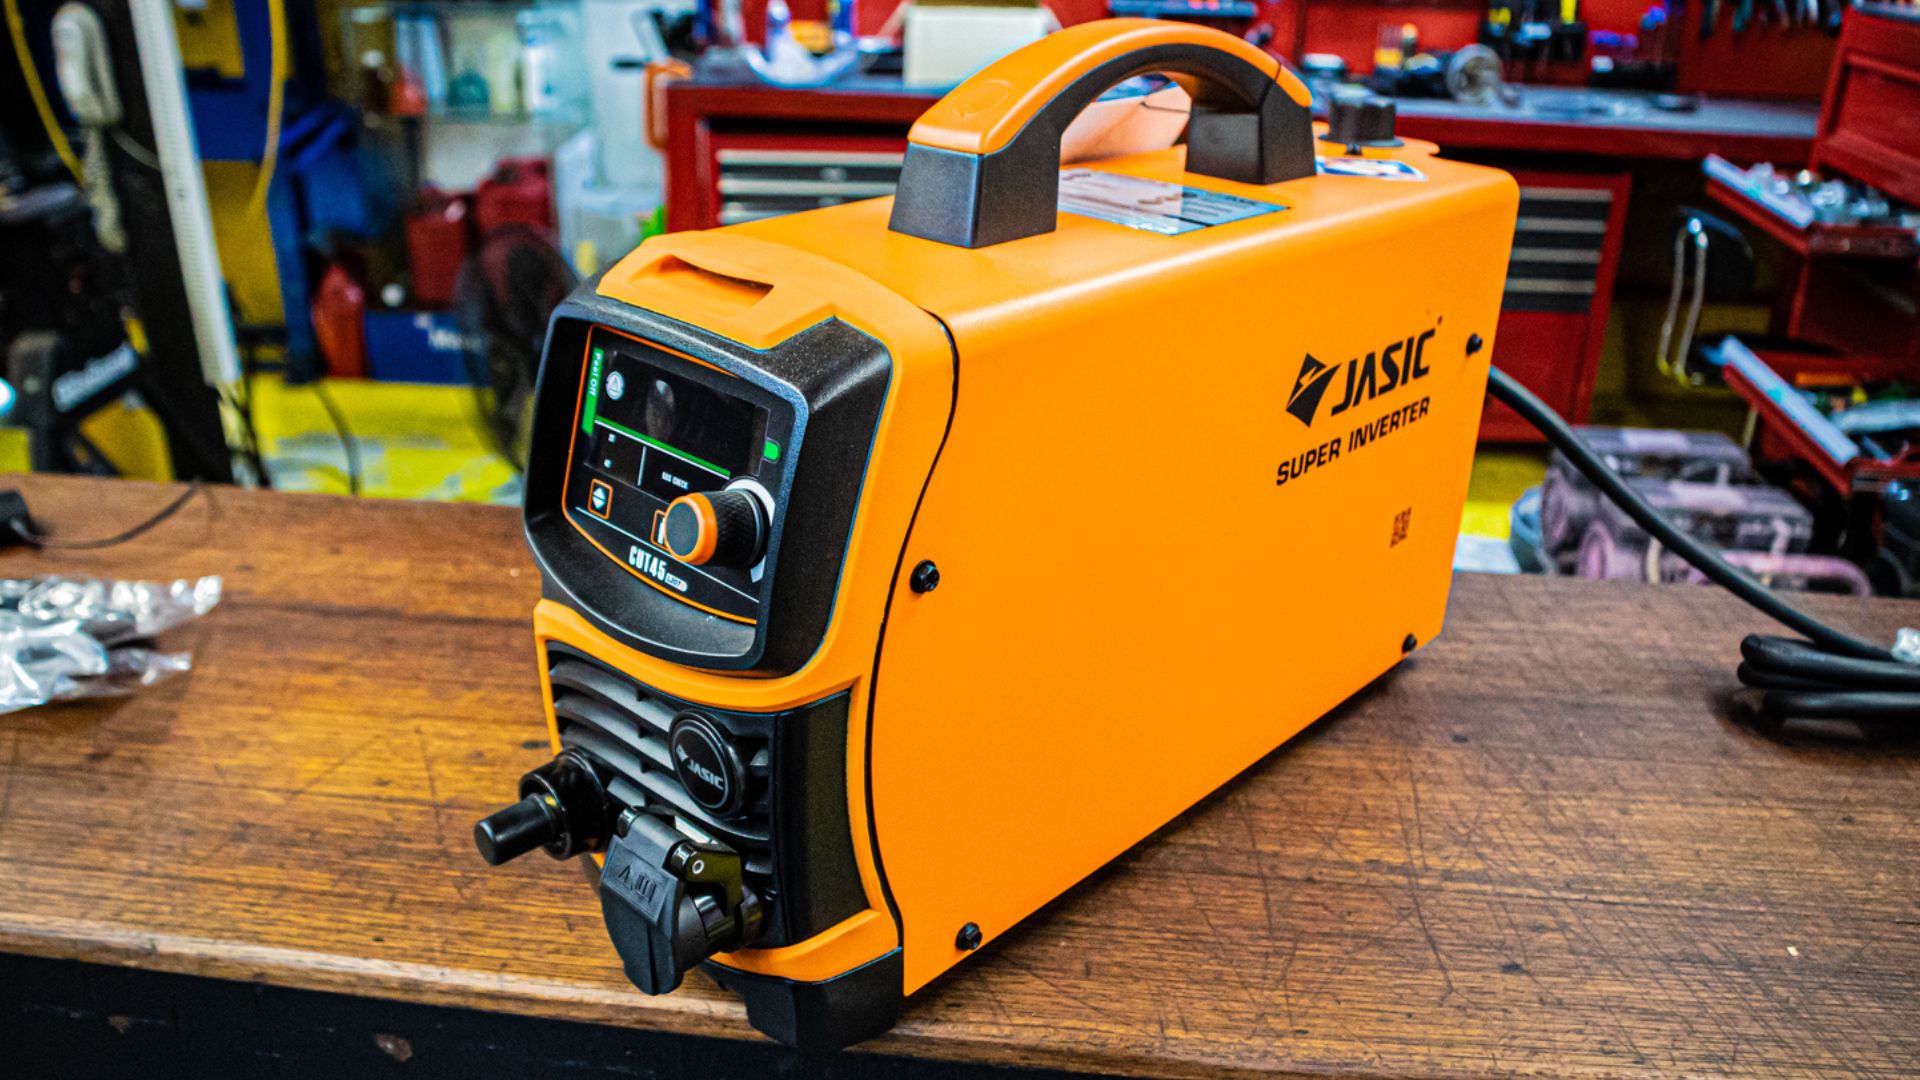
เคยสงสัยไหมครับว่า ทำไมร้านเหล็กหลายร้านเริ่มหันมาใช้ เครื่องตัดพลาสม่า กันมากขึ้น? หรือแม้แต่ในงาน DIY ก็ยังเห็นหลายคนใช้เจ้าเครื่องนี้กันอย่างแพร่หลาย

หลายคนอาจคุ้นเคยกับ ตู้เชื่อม หรือเครื่องเชื่อม มากกว่า เครื่องตัดพลาสม่า เพราะเครื่องเชื่อมเป็นอุปกรณ์ที่ใช้งานกันแพร่หลายในงานประกอบ และซ่อมแซมทั่วไป แต่เครื่องตัดพลาสม่าก็เริ่มได้รับความนิยมมากขึ้นเรื่อยๆ โดยเฉพาะในกลุ่มผู้ที่ต้องการความแม่นยำ และความรวดเร็วในการตัดวัสดุโลหะ
ชุดเชื่อมแก๊ส อุปกรณ์ป้องกันงานเชื่อม อุปกรณ์เสริม งานเชื่อม เครื่องตัด Plasma เครื่องเชื่อม ตู้เชื่อม Inverter เครื่องเชื่อมพลาสติก
11 เคล็ดลับสำหรับการสร้างการเชื่อมที่ดี
การเชื่อมที่ดีของคุณเพียงทำตามรายการตรวจสอบด้านล่างเพื่อการเชื่อมที่สะอาดและราบรื่น มีความสุขในการเชื่อม!
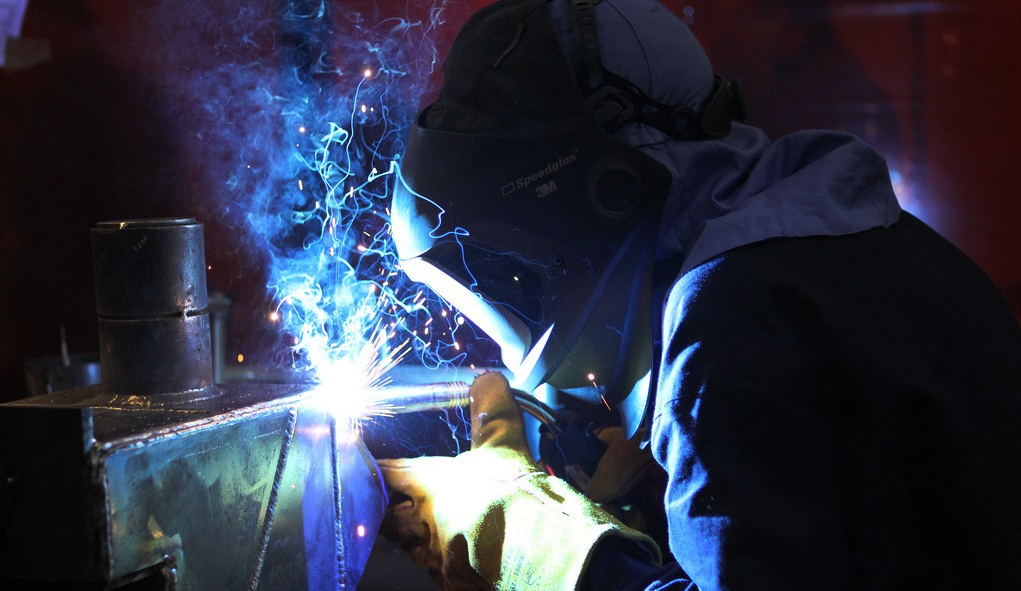
การเชื่อม MIG————————————————-การเชื่อม MIG เป็นหนึ่งในการเชื่อมประเภทที่ง่ายกว่าสำหรับผู้เริ่มต้นในการเรียนรู้ การเชื่อม MIG เป็นจริงการเชื่อมสองประเภทที่แตกต่างกัน ครั้งแรกที่ใช้ลวดเปล่าและแกนฟลักซ์ที่สอง ลวดเชื่อม MIG สามารถใช้เชื่อมโลหะบาง ๆ เข้าด้วยกัน การเชื่อม MIG แบบฟลักซ์สามารถใช้นอกอาคารได้เนื่องจากไม่จำเป็นต้องมีเครื่องมือช่าง วัดการไหลหรือการจ่ายก๊าซ การเชื่อม MIG มักจะเป็นตัวเลือกที่เหมาะสำหรับผู้ที่ชื่นชอบงาน DIY และช่างเชื่อมงานอดิเรกที่ไม่มีเงินใช้จ่ายกับอุปกรณ์ราคาแพงการเชื่อมติด การเชื่อมแบบแท่ง (Stick welding)

ชุดเชื่อมแก๊ส ลวดเชื่อม สายเชื่อมและหัวเชื่อม อุปกรณ์ป้องกันงานเชื่อม อุปกรณ์เสริม งานเชื่อม เครื่องตัด Plasma เครื่องมือบัดกรี เครื่องเชื่อม ตู้เชื่อม Inverter เครื่องเชื่อมพลาสติก
มาตรฐานในการเชื่อมในอุตสาหกรรมการเชื่อม
มาตรฐานการเชื่อมรองรับอุตสาหกรรมการเชื่อมทั้งหมด พวกเขาส่งผลกระทบต่ออุตสาหกรรมและการดำเนินงานของ บริษัท เชื่อมในวงกว้างตั้งแต่อุปกรณ์เชื่อมไปจนถึงซอฟต์แวร์การจัดการการเชื่อมบริการและ

ชุดเชื่อมแก๊ส ลวดเชื่อม อุปกรณ์ป้องกันงานเชื่อม เครื่องตัด Plasma เครื่องเชื่อม ตู้เชื่อม Inverter เครื่องเชื่อมพลาสติก
ข้อมูลพื้นฐานเกี่ยวกับการเชื่อมอาร์ค
ข้อมูลพื้นฐานเกี่ยวกับการเชื่อมอาร์ค
เมื่อคุณเริ่มเรียนรู้การเชื่อมแบบ (SMAW) ครั้งแรกให้ลองผ่อนคลายและสนุกกับตัวเอง ในตอนแรกมันเป็นเรื่องยากที่จะคิดอะไรมากมายในครั้งเดียว นั่นเป็น