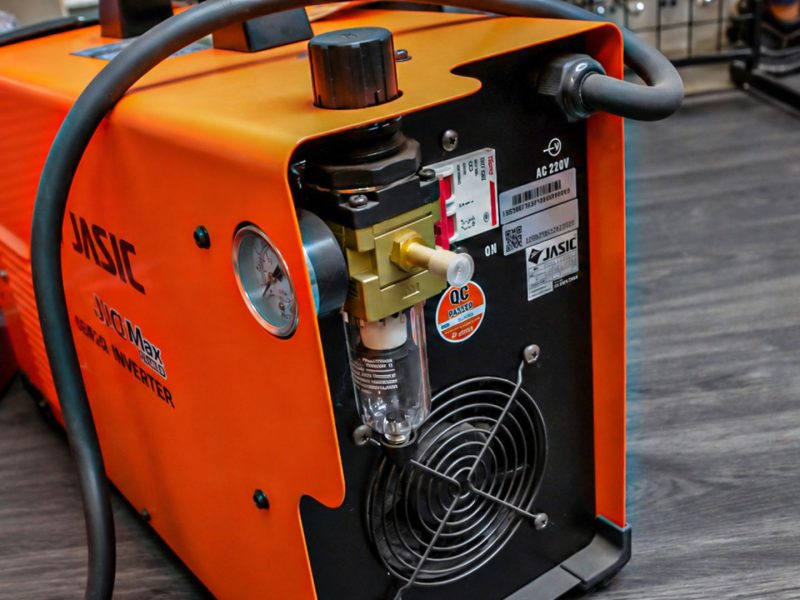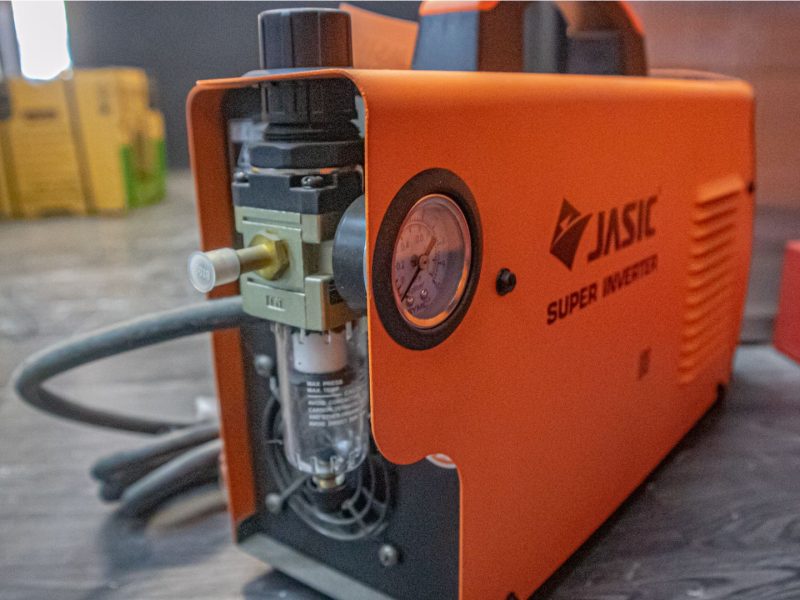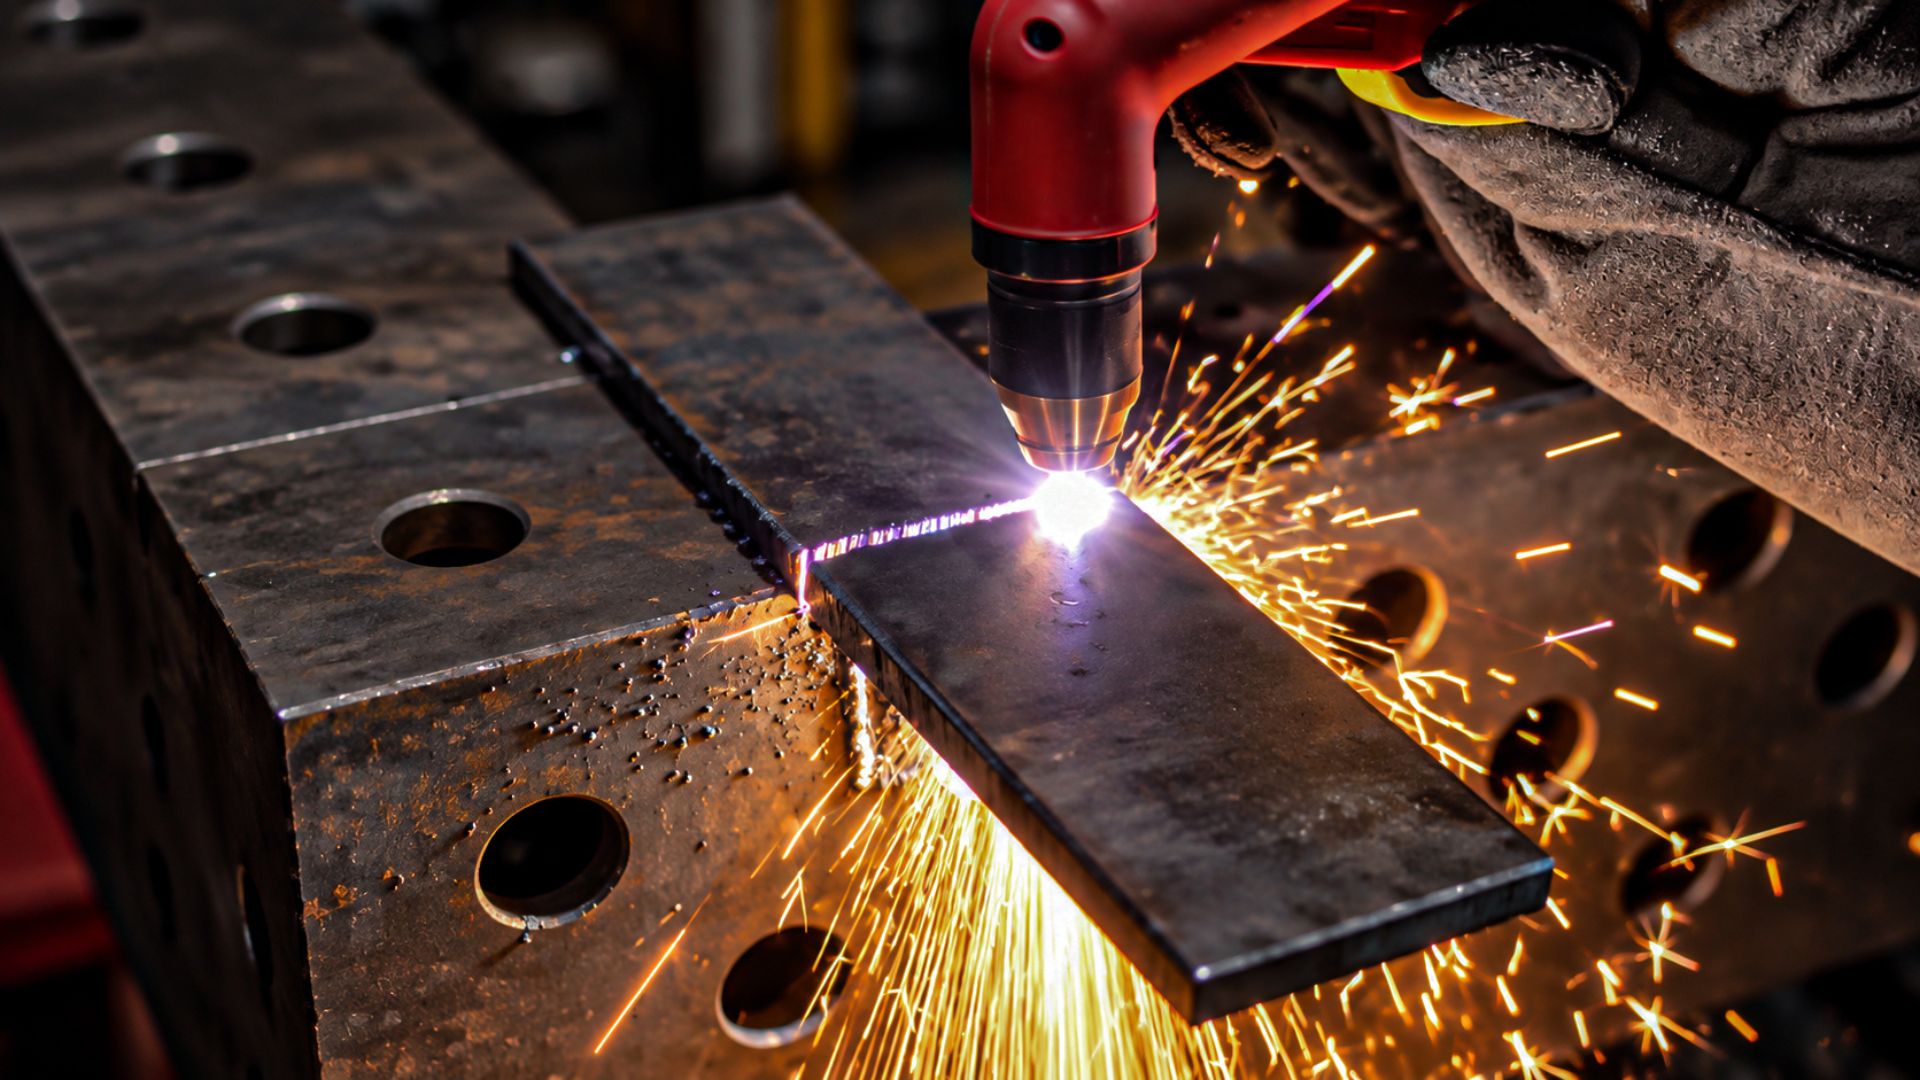
ลองนึกภาพว่าเรากำลังตัดแผ่นเหล็กทำฐานแท่นเครื่องจักรในโรงงาน เปิด เครื่องตัดพลาสม่า ลากหัวตัดไปตามเส้น ด้านบนดูเหมือนขาดดี แต่พอพลิกแผ่นดู ด้านล่างมีเม็ดเหล็กหลอมเกาะเป็นแนวยาว บางช่วงยังติดกันไม่ขาด ต้องเอาค้อนทุบและเอาเครื่องเจียรตามเก็บอีกเป็นชั่วโมง
หลายคนอาจคิดว่า เครื่องตัดพลาสม่าแรงไม่พอ ต้องเปลี่ยนมาใช้เครื่องตัดพลาสม่า ที่แอมป์สูงกว่านี้ใช่ไหม? ความจริงส่วนใหญ่ อาจไม่ใช่แบบนั้น เสมอไป คราบตะกรัน (Dross) ที่เกาะใต้แนวตัด อาจเป็นตัวบอกได้ว่าเราตัดเร็วไป ช้าไป หัวตัดสึก หรือลมไม่สะอาด ถ้าอ่านออก เราแก้ได้โดยไม่ต้องเปลี่ยนเครื่อง
ทำความเข้าใจปัญหาตะกรันที่เกิดขึ้นจากการใช้เครื่องตัดพลาสม่า ไม่ว่าจะเป็นตะกรันที่เกาะหนาด้านล่างชิ้นงาน เม็ดโลหะที่ติดแน่นตามแนวตัด หรือขอบตัดที่ขรุขระไม่เรียบ พร้อมแนะนำวิธีสังเกตลักษณะตะกรันแต่ละประเภท เพื่อวิเคราะห์สาเหตุว่าเกิดจากความเร็วในการตัดไม่เหมาะสม การตั้งค่ากระแสไฟผิด ระยะหัวตัดไม่คงที่ แรงดันลมไม่เพียงพอ หรือหัวตัดและอุปกรณ์สิ้นเปลืองเริ่มสึกหรอ
ทำไม เครื่องตัดพลาสม่า ถึงทิ้งตะกรัน ไว้ใต้แนวตัด
เครื่องตัดพลาสม่า หลอมเหล็กด้วยลำพลาสม่า แล้วใช้ลมเป่าเนื้อเหล็กที่หลอมให้หลุดออกทางด้านล่าง ถ้าทุกอย่างพอดี เหล็กหลอมจะถูกเป่าออกหมดก่อนเย็นตัว ขอบที่ได้จะสะอาด
แต่ถ้าลำพลาสม่ากับความเร็วไม่สมดุลกัน เหล็กหลอมบางส่วนจะเย็นตัว และเกาะติดใต้ขอบก่อนถูกเป่าออก กลายเป็นตะกรัน เทียบให้เห็นภาพ เหมือนการเทน้ำเชื่อมร้อนผ่านตะแกรง ถ้าเทเร็วไปน้ำเชื่อมจะไหลไม่ทัน ถ้าเทช้าเกินไปน้ำเชื่อมจะเย็นแล้วเกาะตะแกรงเป็นก้อน
เครื่องตัดพลาสม่า จะตัดขาด และขอบสะอาด เมื่อความร้อน ความเร็ว และลมสมดุลกัน ตะกรันแต่ละแบบบอกว่าส่วนไหนเสียสมดุล
ตะกรันก้อนใหญ่ เกาะง่าย แปลว่าลาก เครื่องตัดพลาสม่า ช้าเกินไป
ถ้าตะกรันใต้แนวตัดเป็นก้อนใหญ่ ผิวเป็นฟองพอง เคาะแล้วหลุดออกง่าย และแนวตัดด้านบนกว้างกว่าปกติ มักแปลว่าเราลากหัวตัดช้าเกินไป
เมื่อหัวตัดเคลื่อนช้า ลำพลาสม่าจะเปิดรูกว้างเกินเนื้อเหล็กที่ต้องตัด ลมเป่าเหล็กหลอมออกได้ไม่ดี เหล็กหลอมส่วนเกินจึงไหลลงมากองใต้ขอบ
วิธีแก้คือ เพิ่มความเร็วการลากหัวตัดทีละน้อย ดูประกายไฟใต้แผ่น ถ้าสะเก็ดพุ่งลงตรง หรือเอียงไปด้านหลังเล็กน้อย แปลว่าความเร็วเริ่มพอดี ถ้าเพิ่มความเร็วไม่ได้เพราะงานต้องการความละเอียด ให้ลดแอมป์ที่เครื่องตัดพลาสม่าลง ให้เหมาะกับความหนาเหล็กแทน
เม็ดตะกรันเล็กแข็ง ตัดไม่ขาด แปลว่า ลาก เครื่องตัดพลาสม่า เร็วเกินไป
ถ้าตะกรันเป็นเม็ดเล็ก แข็ง เกาะแน่นจนต้องเจียรออก ขอบตัดมีเส้นโค้งเป็นริ้ว และบางช่วงตัดไม่ทะลุ มักแปลว่าเราลากเร็วเกินไป หรือแอมป์ต่ำเกินสำหรับความหนานั้น
เมื่อหัวตัดวิ่งเร็วกว่าที่ลำพลาสม่าจะหลอมเหล็กได้ทันทั้งความหนา ลำพลาสม่าจะเอียงไปด้านหลัง เหล็กด้านล่างยังไม่หลอมดีก็ถูกทิ้งไว้ สังเกตได้จากสะเก็ดไฟที่พุ่งเอียงไปข้างหน้าหรือพ่นย้อนขึ้นด้านบน
วิธีแก้คือ ลดความเร็วลงจนสะเก็ดไฟพุ่งทะลุใต้แผ่นสม่ำเสมอ ถ้าลดความเร็วแล้วยังไม่ขาด ให้เพิ่มแอมป์ตามช่วงที่คู่มือแนะนำสำหรับความหนานั้น และถ้าแอมป์สูงสุดแล้วยังไม่พอ แปลว่าเหล็กหนาเกินความสามารถในการตัดสะอาดของเครื่อง ต้องเปลี่ยนวิธีตัด
หัวตัด และอิเล็กโทรดสึก ทำให้ เครื่องตัดพลาสม่า ตัดแย่ลงทีละน้อย
ถ้าเมื่อก่อน เครื่องตัดพลาสม่า ตัดสะอาด แต่ตอนนี้ตั้งค่าเดิมแล้วตะกรันเยอะขึ้น ให้สงสัยอะไหล่สิ้นเปลืองที่หัวตัดก่อน
นอซเซิลรูขยาย หรือเบี้ยว
รูนอซเซิล (Nozzle) ที่สึกจะขยาย หรือกลายเป็นรูปไข่ ลำพลาสม่าจะไม่รวมตัว กระจายออก ตัดได้ไม่แคบ และไม่ลึกเหมือนเดิม
อิเล็กโทรดเป็นหลุมลึก
อิเล็กโทรด (Electrode) จะสึกเป็นหลุมที่ปลายตามการใช้งาน เมื่อหลุมลึกเกินที่ผู้ผลิตกำหนด อาร์กจะไม่นิ่ง ติดยาก และหัวตัดร้อนเร็ว
วิธีแก้คือ ตัดไฟเครื่องตัดพลาสม่า รอให้หัวตัดเย็น แล้วถอดนอซเซิล กับอิเล็กโทรดออกมาดูเทียบกับของใหม่ เปลี่ยนเป็นคู่ตามที่คู่มือแนะนำ และใช้อะไหล่ที่ทำมาสำหรับหัวตัดรุ่นนั้น การใช้อะไหล่ไม่ตรงรุ่นทำให้ลำพลาสม่าเบี้ยวและอาจทำให้หัวตัดเสียหาย
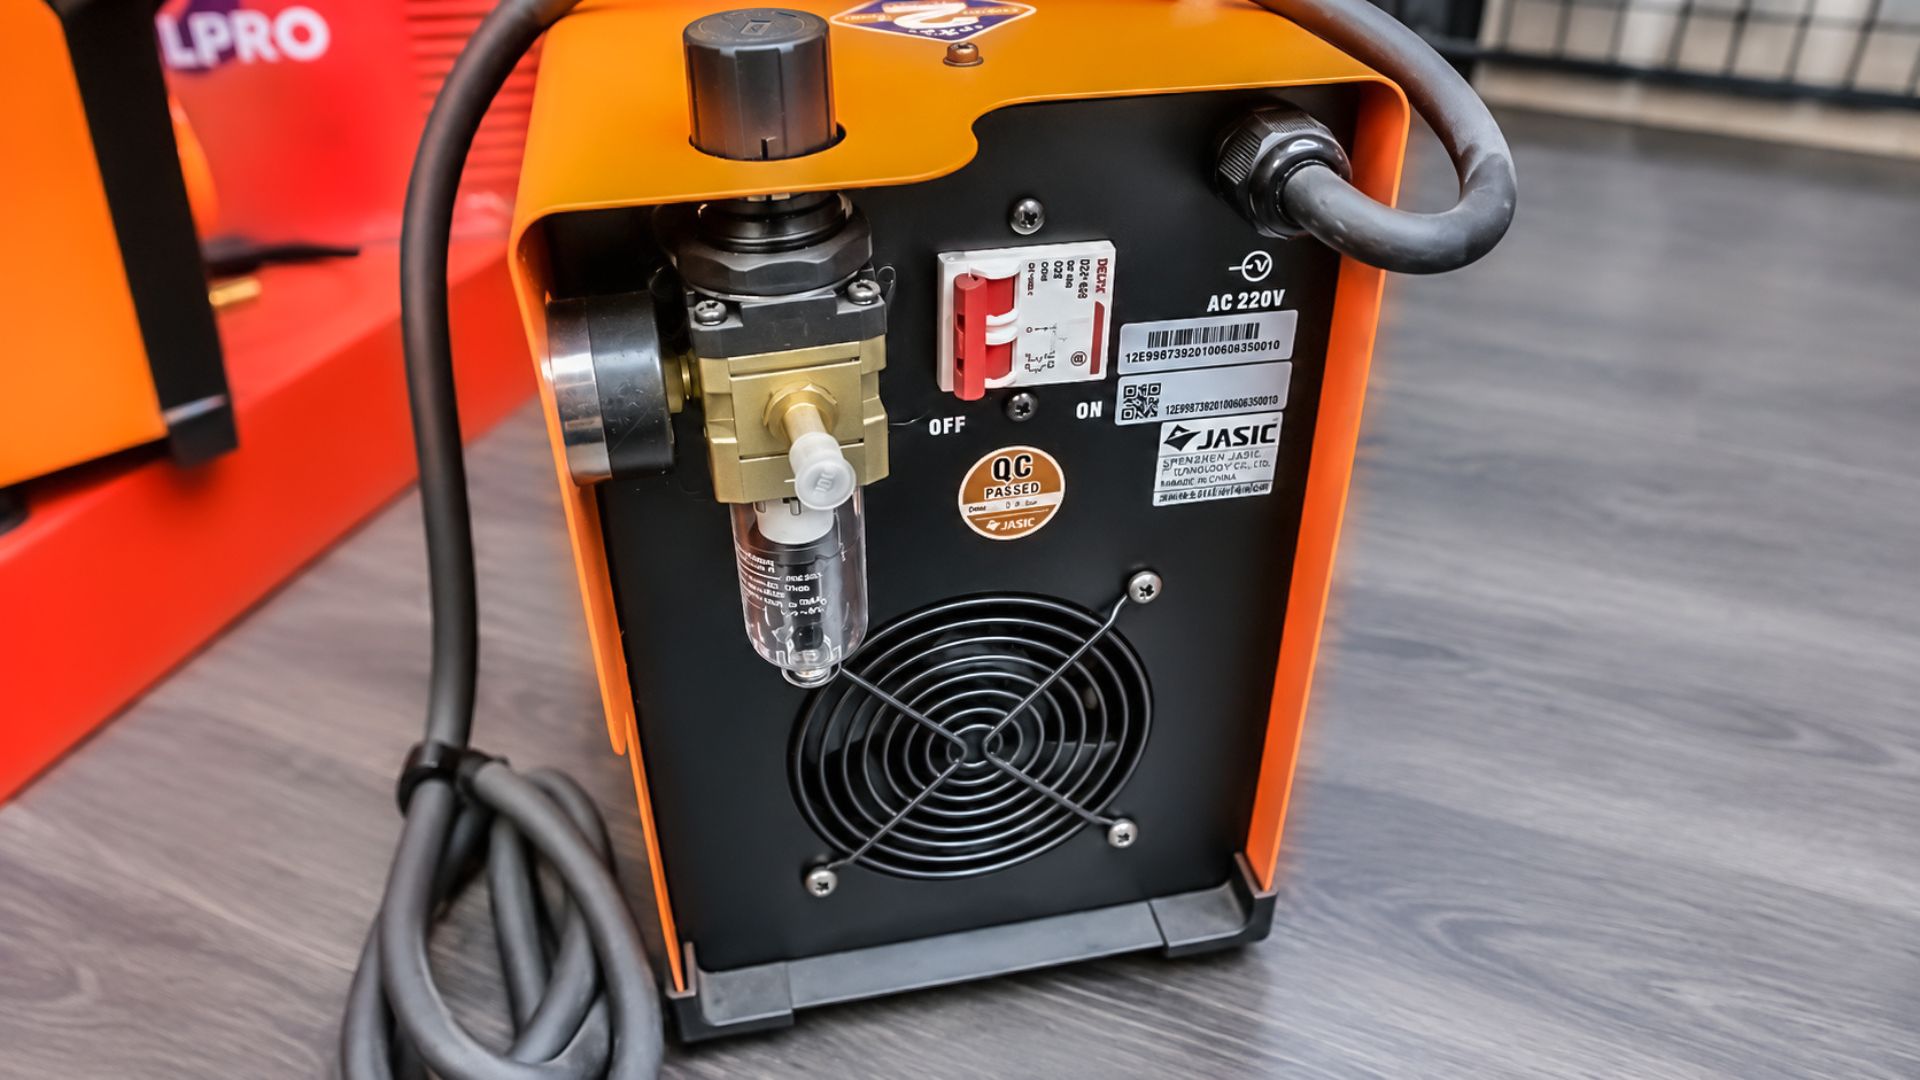
ลมชื้นหรือมีน้ำมัน ทำให้ เครื่องตัดพลาสม่า ตัดไม่สะอาดแม้ตั้งค่าถูก
ลมอัดคือส่วนหนึ่งของการตัดของ เครื่องตัดพลาสม่า ถ้าลมมีน้ำหรือน้ำมันปน ลำพลาสม่าอาจไม่นิ่ง อะไหล่หัวตัดสึกเร็วผิดปกติ และขอบตัดจะสกปรก
สังเกตได้จากเสียงอาร์กที่ไม่สม่ำเสมอ มีไอน้ำหรือเสียงแตกเปาะแปะตอนเริ่มตัด และอิเล็กโทรดที่สึกเร็วกว่าปกติ ทางแก้คือ ระบายน้ำที่ถังลมของปั๊มก่อนใช้งาน ติดตัวกรองดักน้ำและน้ำมันก่อนเข้าเครื่อง และตรวจว่าแรงดันลมที่เข้าเครื่องอยู่ในช่วงที่คู่มือกำหนด
ลมแรงดันต่ำเกินไปก็ทำให้เป่าเหล็กหลอมไม่ออกเช่นกัน ถ้าใช้สายลมยาว หรือข้อต่อหลายตัว ให้วัดแรงดันที่ตัวเครื่อง ไม่ใช่ดูแค่เกจที่ปั๊ม
ระยะหัวตัดกับมุมหัวตัด ก็ทำให้ เครื่องตัดพลาสม่า ทิ้งตะกรันข้างเดียว
ถ้าใช้ เครื่องตัดพลาสม่า แล้วตะกรันเกาะ ฝั่งเดียวของแนวตัด หรือขอบชิ้นงานเอียงไม่ตั้งฉากกับผิวโลหะ ปัญหานี้มักเกิดจากการถือหัวตัดเอียง หรือ ควบคุมระยะห่างระหว่างหัวตัดกับงานไม่สม่ำเสมอ
หัวตัดต้องตั้งฉากกับแผ่นเหล็ก
เมื่อเอียงหัวตัด ลำพลาสม่าจะตัดผ่านเนื้อเหล็กเป็นมุม ฝั่งหนึ่งได้ความร้อนมากกว่าอีกฝั่ง ขอบจะเอียงและตะกรันเกาะด้านเดียว ให้ประคองหัวตัดให้ตั้งฉากตลอดแนว หรือใช้รางนำช่วยคุม
ระยะห่างจากแผ่นต้องคงที่
ถ้ายกหัวตัดสูงเกิน ลำพลาสม่าจะกระจาย แนวตัดกว้างและมีตะกรันมาก ถ้ากดหัวตัดแนบแผ่นกับหัวตัดที่ไม่ได้ออกแบบให้ลากแนบ นอซเซิลจะสึกเร็ว ให้ใช้ตัวรองหัวตัด (Standoff Guide) ตามที่ผู้ผลิตแนะนำ เพื่อให้ระยะคงที่
สายดินหนีบไม่ดี ทำให้ เครื่องตัดพลาสม่า อาร์กไม่นิ่งและตัดไม่ทะลุ
เรื่องนี้ดูเล็ก แต่เป็นสาเหตุที่ เครื่องตัดพลาสม่า ตัดไม่ดีที่ถูกมองข้ามบ่อย ถ้าสายดินหนีบบนผิวที่มีสนิม สี หรือคราบน้ำมัน หรือหนีบไกลจากจุดตัดมาก กระแสจะไหลไม่ดี อาร์กติดยาก ดับกลางทาง และตัดไม่ทะลุ
หลักคือ ขัดผิวตรงจุดหนีบให้เห็นเนื้อเหล็ก หนีบให้แน่นบนชิ้นงานหรือโต๊ะเหล็กที่ชิ้นงานวางสนิท และหนีบใกล้จุดตัดพอสมควร ตรวจหัวหนีบและสายว่าไม่ขาดหรือหลวม ก่อนจับหรือย้ายหัวหนีบ ให้ปิดเครื่องทุกครั้ง
สัญญาณว่าปัญหาอยู่ที่ตัว เครื่องตัดพลาสม่า และต้องส่งศูนย์
ถ้าปรับความเร็ว แอมป์ เปลี่ยนอะไหล่หัวตัด ดักน้ำในลม และหนีบสายดินถูกแล้ว ยังตัดไม่ดี ให้ดูอาการต่อไปนี้
- อาร์กนำร่องไม่ติด หรือติดแล้วดับทันทีแม้อะไหล่ใหม่
- เครื่องตัดการทำงานเพราะร้อนเกินบ่อย ทั้งที่ใช้ไม่นานและช่องระบายอากาศไม่อุดตัน
- มีกลิ่นไหม้ ควัน หรือเสียงผิดปกติจากตัวเครื่อง
- สายหัวตัดบวม ร้อน หรือฉนวนฉีกขาด
- ไฟแสดงความผิดปกติบนเครื่องค้างอยู่
อาการเหล่านี้ให้ตัดไฟและถอดสายลมออก แล้วส่งศูนย์บริการ ห้ามเปิดฝาเครื่องซ่อมเอง เพราะภายในมีไฟแรงดันสูงค้างอยู่ได้แม้ถอดปลั๊กแล้ว และห้ามพันเทปซ่อมสายหัวตัดที่ชำรุดแล้วใช้ต่อ
ระหว่างตรวจสอบและทดลองตัดด้วย เครื่องตัดพลาสม่า ทุกครั้ง ควรสวมหน้ากากเชื่อมหรือแว่นตาป้องกันแสงที่มีระดับความเข้มเหมาะสมกับกระแสไฟและลักษณะงานตัด
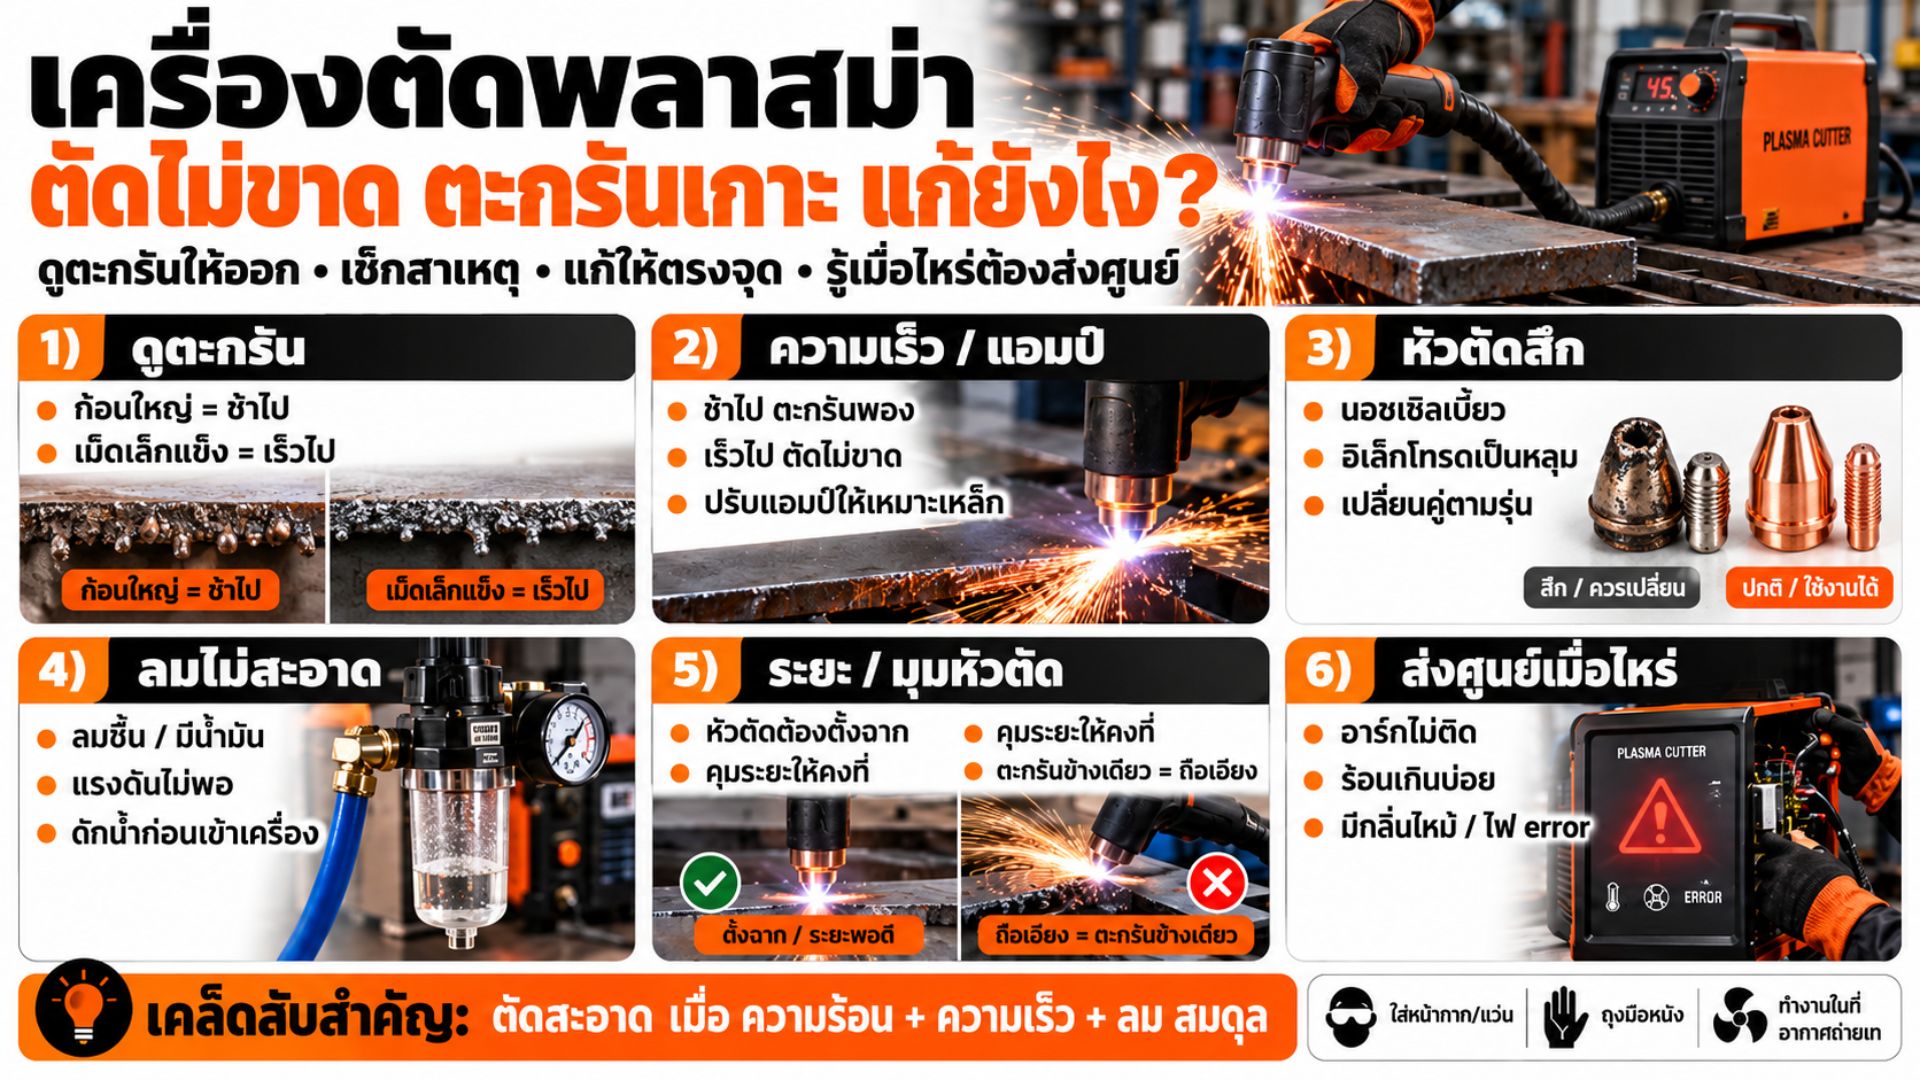
สรุป: เครื่องตัดพลาสม่า จะตัดขาด ได้ขอบสะอาด เมื่อความร้อน ความเร็ว และลม สมดุลกัน
ตะกรันใต้แนวตัด และอาการ เครื่องตัดพลาสม่า ตัดไม่ขาด ส่วนใหญ่ไม่ได้เกิดจากเครื่องอ่อนแรง แต่เกิดจากความร้อน ความเร็ว และลมไม่สมดุลกัน เจอได้ทั้งงานตัดแผ่นเหล็กทำฐานเครื่องจักร งานตัดเหล็กแผ่นในอู่ และงานซ่อมโครงเหล็กหน้างาน
สิ่งที่ต้องทำคือ ดูตะกรันก่อน ก้อนใหญ่พองให้เพิ่มความเร็ว เม็ดเล็กแข็งและไม่ขาดให้ลดความเร็วหรือเพิ่มแอมป์ ตะกรันมากขึ้นทั้งที่ตั้งค่าเดิมให้เช็กนอซเซิลกับอิเล็กโทรด อาร์กไม่นิ่งให้ดักน้ำและน้ำมันในลมกับวัดแรงดันที่ตัวเครื่อง ตะกรันข้างเดียวให้ตั้งหัวตัดฉากและคุมระยะด้วยตัวรอง และหนีบสายดินบนเนื้อเหล็กสะอาดเสมอ
ตัดไฟทุกครั้งก่อนถอดหรือเปลี่ยนอะไหล่หัวตัด ไม่ใช้สายหัวตัดที่ชำรุด และไม่ถอดแกะ เครื่องตัดพลาสม่า ซ่อมเอง ถ้าอาร์กไม่ติดทั้งที่อะไหล่ใหม่ หรือเครื่องมีกลิ่นไหม้ ให้ส่งศูนย์บริการโดยไม่ต้องเสียดาย เพราะการฝืนใช้เครื่องที่ผิดปกติเสี่ยงทั้งไฟดูดและไฟไหม้
ถ้ากำลังหาอะไหล่หัวตัดหรือเทียบรุ่น เครื่องตัดพลาสม่า ให้เหมาะกับความหนาเหล็กที่ตัดบ่อย ลองดูที่ร้านเครื่องมือเชื่อม ตู้เชื่อม ที่ระบุช่วงความหนาที่ตัดได้ของแต่ละรุ่นไว้ชัด